
 English
 عربى
 Español
 中文简体
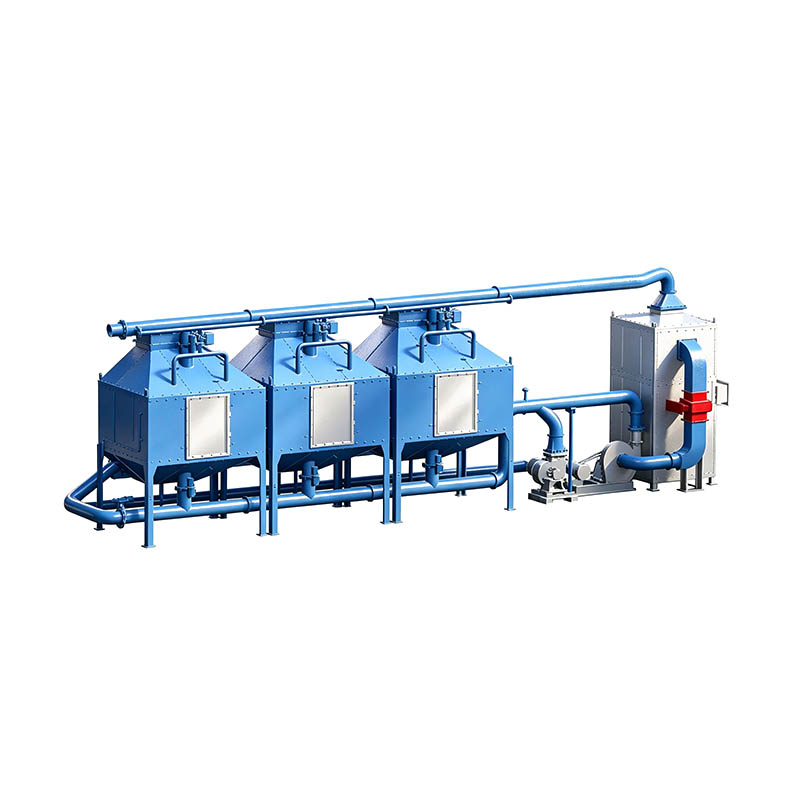

Dentro de una sala de mecanizado con veinte tornos CNC funcionando a 6.000 rpm, el aire puede contener de 5 a 10 mg/m3 de aerosol de aceite en un turno ajetreado, varias veces el valor de referencia de 0,5 mg/m3 que recomienda NIOSH para la niebla de aceite mineral. La fuente está en todas partes a la vez: refrigerante rociado dentro de una herramienta giratoria, virutas chocando contra el fluido y finas gotas transportadas por la columna de aire caliente fuera de la zona de corte. un sistema de recuperación de neblina de aceite cambia la ecuación capturando ese aerosol cerca de la fuente, fusionándolo nuevamente en líquido y dirigiendo aceite reutilizable al sumidero de la máquina.
Qué hace un sistema de recuperación de niebla de aceite
Un sistema de recuperación comienza con la extracción, no con la filtración. La posición del capó, el volumen de aire y el equilibrio de presión deciden cuánta niebla llega realmente al filtro y, por lo tanto, cuánto aceite regresa al sumidero.
En términos de proceso, un sistema de recuperación de neblina de aceite es una unidad de filtración autónoma que elimina los aerosoles de aceite del entorno de mecanizado, los fusiona en líquido y devuelve una gran parte de ese líquido al circuito de fluido de corte mientras libera aire limpio al taller o al exterior.
Cómo funciona el circuito de recuperación
Cada sistema de recuperación de niebla de aceite sigue la misma secuencia de tres etapas: captura, fusión y retorno.
Captura. Una campana de succión o un puerto del recinto de la máquina extrae el aerosol de la zona de corte a una velocidad de captura de al menos 0,5 m/s. Si es más bajo, las gotas pasarán por la capucha y entrarán en la zona de respiración.
Juntarse. El aire cargado de aceite pasa a través de un preseparador ciclónico y luego de un medio coalescente fibroso, donde las gotas finas se fusionan en otras más grandes, caen de la corriente de aire y se escurren en una bandeja recolectora.
Devolver. El líquido recolectado se deposita en un pequeño tanque, donde se separan los restos de aceite y las virutas, antes de que una bomba envíe el refrigerante reutilizable de regreso al sumidero de la máquina.
Este circuito cerrado cambia la economía del refrigerante. Los talleres de mecanizado de precisión con múltiples centros de mecanizado generalmente informan una reducción del 20 al 40 por ciento en el volumen de recarga de refrigerante durante el primer año de funcionamiento de un sistema de recuperación, porque el aceite que anteriormente se convertía en una película pegajosa en las paredes, techos y paneles de la máquina regresa al proceso.
La presión diferencial es la señal de mantenimiento más confiable. Un nuevo filtro coalescente comienza cerca de 250pa. Cuando la lectura cruza aproximadamente 750pa, reinstale o reemplace el medio sin esperar una fecha calendario.
Comparación de tecnologías de sistemas de recuperación de niebla de aceite
Ninguna tecnología maneja todos los espectros de gotas, por lo que la elección práctica depende del tamaño de las partículas, el flujo de aire y qué tan limpio debe estar el aceite de retorno.
| Tecnología | Rango efectivo de partículas | Eficiencia de cobranza | Intervalo de mantenimiento | Mejor ajuste |
| Centrífuga / Ciclón | Niebla a granel superior a 2 micrones | 85-95% en gotas más grandes | Bajo, solo drenaje | Primera etapa de preseparación y alta carga |
| Medios fibrosos coalescentes | 0,3 a 10 micras | Hasta 99% en MERV-15 | Cambio de medio a los 6-12 meses. | Nebulización de aceite CNC estándar y spray refrigerante |
| Precipitador electrostático | 0,01 a 1 micrón submicrón | 90-98% con lavado regular del colector | Lavar las celdas de recolección cada 1-3 meses. | Niebla de molienda muy fina y altos volúmenes de aire. |
| Filtro final HEPA | 0,3 micrones y más | 99,97% DOP | Reemplazo anual típico | Descarga final para aire recirculado. |
Muchos sistemas compactos combinan dos etapas, por ejemplo, un preseparador ciclónico seguido de un medio coalescente y una protección HEPA. Esa disposición protege el costoso filtro final de sobrecargas pegajosas y mantiene el aire de descarga lo suficientemente limpio como para regresar a la planta sin créditos de aire de reposición.
99,97%
Eficiencia HEPA de 0,3 micrones, la clasificación estándar de etapa final
0,5 mg/m3
Nivel de referencia de NIOSH para niebla de aceite mineral, un punto de referencia de riesgo común
60-95%
del aerosol recolectado se puede fusionar y regresar al sumidero
250 Pa
Caída de presión inicial típica en nuevos medios coalescentes
Cómo dimensionar correctamente un sistema de recuperación de niebla de aceite
Dimensionar correctamente un sistema de recuperación de neblina de aceite comienza con el caudal en el punto de captura, no con el volumen de la sala de máquinas. Cada abertura de la campana tiene un tamaño determinado por el área de la cara de la campana multiplicada por la velocidad de captura, y el ventilador debe mantener esa velocidad en cada campana al mismo tiempo.
- Volumen de aire. Calcule la apertura de cada campana en metros cuadrados y multiplíquela por la velocidad de captura de 0,5 m/s. Sume las ramas y agregue el 15 por ciento para las pérdidas de los conductos.
- Espectro de partículas. La pulverización de refrigerante de un torno oscila principalmente entre 0,5 y 10 micrones. La niebla de molienda llega más allá del rango submicrónico, lo que favorece una etapa electrostática.
- Viscosidad del aceite. Los aceites de alta viscosidad recubren el medio más rápido y requieren una limpieza más frecuente, por lo tanto, tenga en cuenta el tipo de aceite en el área del filtro antes de finalizar la unidad.
- Espacio y conductos. Los ramales de más de 15 a 20 metros añaden pérdida de presión y dan a la película de aceite una superficie sobre la que depositarse.
- Devolver la calidad del aceite. Las bacterias y el aceite atrapado degradan el refrigerante, por lo que la unidad de recuperación necesita un tanque coalescente o un desnatador antes del sumidero.
Sistema Central
Un banco de ventiladores y filtros sirve de cinco a diez máquinas a través de derivaciones de conductos.
Lo mejor para talleres abarrotados donde las unidades individuales bloquearían el acceso o interferirían con las grúas puente. Los conductos aumentan el costo de instalación y deben drenarse periódicamente.
Unidad montada en la máquina
Una unidad de recuperación dedicada se encuentra encima o al lado de cada máquina y funciona solo cuando la máquina está en funcionamiento.
Es mejor cuando cambian los diseños de las máquinas, cuando los tipos de refrigerante difieren o cuando el aceite de retorno debe permanecer separado por línea de producto.
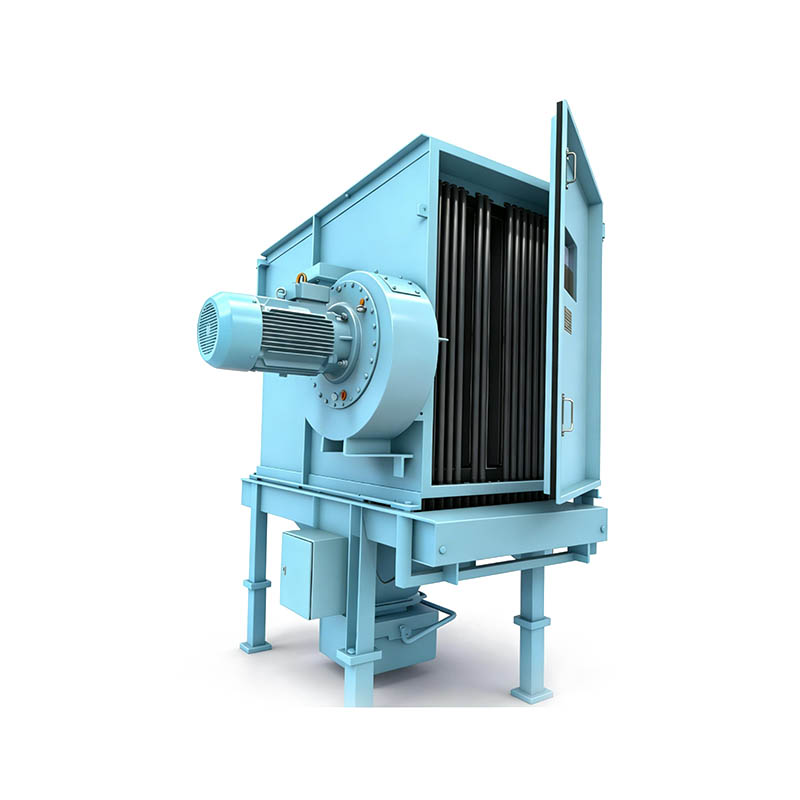
Para una solución empaquetada montada en máquina, Changzhou Thinks Environmental Technology Co., Ltd. suministra el procesador de niebla de aceite serie TEM con etapas coalescentes y HEPA integradas. La serie está diseñada para captura de un solo punto en tornos, rectificadoras y centros de mecanizado, con opciones de flujo de aire adaptadas al gabinete de la máquina en lugar de a todo el taller.
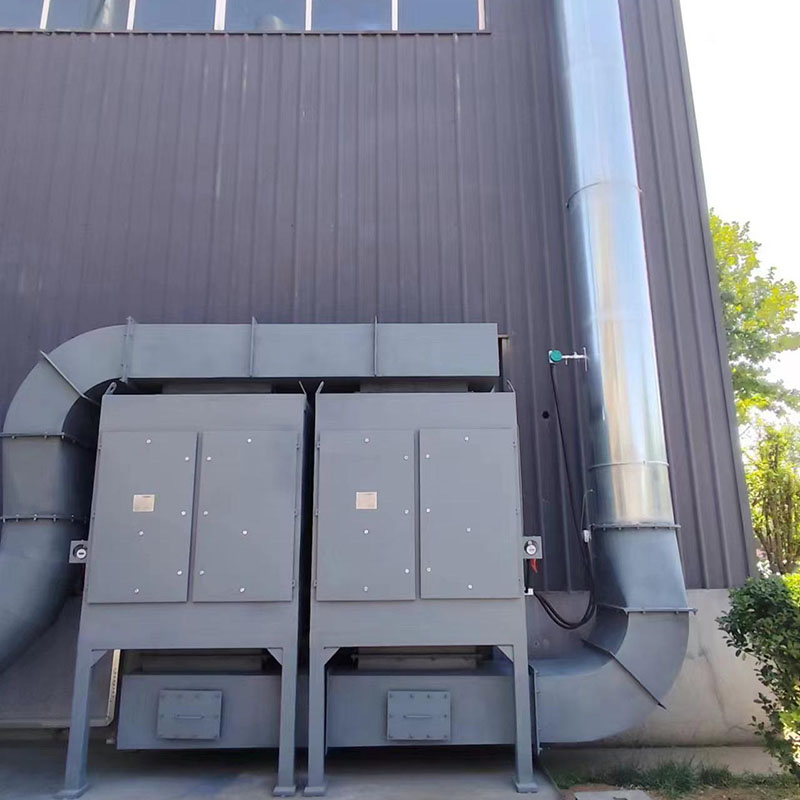 Procesador de niebla de aceite serie TEM para metalurgia El procesador de neblina de aceite de la serie TEM captura la neblina de aceite, la neblina de agua y el polvo de las operaciones de mecanizado mediante filtración modular de múltiples etapas y filtros autolimpiantes reutilizables. Es adecuado para la captura de un solo punto en tornos, rectificadoras y centros de mecanizado, y se combina con sistemas de recolección de polvo más amplios. Ver producto →
Cuando una planta necesita extracción más allá de la neblina de aceite, la misma lógica de dimensionamiento se aplica a las fuentes de humo y polvo seco. La combinación de la recuperación de neblinas de aceite con la recolección general de polvo mantiene un equipo de mantenimiento y un juego de repuestos en lugar de dos sistemas paralelos.
Prácticas de mantenimiento que preservan la eficiencia de recuperación de neblina de aceite
La tasa de recuperación que ofrece un sistema en su primer mes no es la tasa que mantiene si los filtros funcionan más allá de su límite de caída de presión. Una rutina planificada basada en la pérdida de presión medida protege tanto la eficiencia como la calidad del aire.
| Tarea | Frecuencia | Señal de advertencia | Impacto si se omite |
| Vaciar el drenaje del preseparador | Semanal | Acumulación de aceite en la línea de drenaje | Las gotas vuelven a entrar en la corriente de aire. |
| Compruebe las válvulas de la línea de retorno | Semanal | Bloqueo de aire en la línea de retorno | El aceite recuperado nunca llega al sumidero |
| Medir la presión diferencial | Mensual | Lectura superior a 750 Pa | Bypass del filtro y aumento de las emisiones de la chimenea |
| Reemplace los medios coalescentes | Basado en presión | Arrastre sostenido de 750 Pa o petróleo pesado | La eficiencia de la recaudación cae por debajo del 80% |
| Inspeccionar el filtro final HEPA | Trimestral | Residuos aceitosos en la rejilla de salida | El aire limpio recircula con aceite. |
750 Pa es el umbral de reemplazo procesable para la mayoría de los medios coalescentes. Registre la lectura después de cada cambio de filtro y trate el límite como el desencadenante del servicio en lugar de depender de los meses en el reloj.
La vida útil del filtro depende más de la carga de aceite que del tiempo. Un sistema en operación de desbaste con abundante flujo de refrigerante puede cargar medios en cuatro meses; una unidad idéntica en una línea de acabado ligera puede funcionar durante un año. Es por eso que los intervalos basados en la caída de presión superan a los cronogramas generales.
Preguntas frecuentes sobre el sistema de recuperación de niebla de aceite
Regla de decisión rápida: si una estimación del flujo de aire se basa en el volumen del pasillo en lugar del área frontal de la campana, vuelva a ejecutar el cálculo antes de solicitar cotizaciones. Las campanas de tamaño insuficiente son la razón más común por la que los sistemas de recuperación tienen un rendimiento deficiente.
¿Cuánto aceite puede devolver un sistema de recuperación de neblina de aceite a la máquina?
Con campanas colocadas correctamente y un flujo de aire equilibrado, entre el 60 y el 95 por ciento del aerosol que llega al filtro se puede fusionar y devolver al sumidero. La proporción exacta depende de la temperatura del refrigerante, la presión de la boquilla y si la zona de corte está cerrada. Las tiendas suelen informar ahorros en recargas de entre el 20 y el 40 por ciento durante el primer año.
¿Qué tamaños de partículas captura un sistema de recuperación de niebla de aceite?
Un sistema de dos etapas con medios coalescentes y un protector HEPA captura partículas de 0,3 micrones hacia arriba, lo que cubre la mayor parte del refrigerante pulverizado y la niebla de molienda. Para partículas submicrónicas por debajo de 0,3 micras, una etapa electrostática es la opción más eficaz.
¿Puede un sistema central dar servicio a todo un taller de mecanizado?
Una unidad central puede dar servicio a entre cinco y diez máquinas si la longitud de los conductos secundarios se mantiene por debajo de los 15 a 20 metros y las compuertas equilibran el flujo de aire. Los recorridos más largos aumentan la energía del ventilador y crean superficies donde se acumulan películas de aceite y bacterias, razón por la cual se prefiere la recuperación montada en una máquina cuando cambian los diseños.
¿Con qué frecuencia se deben reemplazar los medios filtrantes?
Reemplace los medios coalescentes cuando la presión diferencial supere aproximadamente los 750 Pa, que en cargas moderadas de petróleo generalmente cae entre 6 y 12 meses. El filtro final HEPA normalmente dura de 12 a 18 meses, pero inspeccione trimestralmente para detectar residuos aceitosos.